


Zavarivanje je jedna od najkritičnijih faza uProizvodnja SSAW cijevijer kvaliteta spiralnog zavara izravno utječe na čvrstoću, otpornost na pritisak, trajnost i životni vijek gotove cijevi. SSAW cijevi se proizvode oblikovanjem čelične trake u spiralni oblik i kontinuiranim zavarivanjem rubova postupkom zavarivanja pod praškom. Tijekom ovog procesa,žica za zavarivanjeiprašak za zavarivanjezajedno raditi na stvaranju snažnog i pouzdanog zavarenog spoja.
Iako žica za zavarivanje i prašak imaju različite funkcije, moraju se odabrati kao kompatibilna kombinacija. Thežica za zavarivanjeosigurava dodatni metal, dok prašak štiti rastaljenu zavarenu kupku i utječe na stabilnost luka, prodiranje, kemiju-metala zavarivanja i stvaranje troske. Odabir pogrešne kombinacije može dovesti do grešaka u zavarivanju, nestabilne proizvodnje i nedosljednih mehaničkih svojstava.
|
Dodatni materijal za zavarivanje |
Glavna funkcija |
Veliki utjecaj na kvalitetu |
|
Žica za zavarivanje |
Pruža dodatni metal |
Čvrstoća i kemija zavara |
|
Topilo za zavarivanje |
Štiti i podupire bazen za zavarivanje |
Stabilnost luka, penetracija, stvaranje troske |
|
Kombinacija žice + fluksa |
Stvara kompletan sustav zavarivanja |
Ukupna kvaliteta zavara |
Što je žica za zavarivanje?
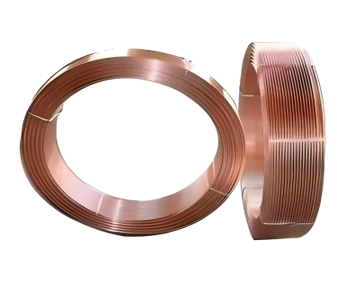
Žica za zavarivanjeje potrošna elektroda s kontinuiranim napajanjem koja se koristi u zavarivanju pod praškom. Između žice i čelične trake stvara se električni luk, stvarajući dovoljno topline za topljenje žice i rubova čelika. Rastaljeni materijal se zatim skrutne i formira zavareni šav.
Kemijski sastav, promjer, klasifikacija i mehanička svojstva žice za zavarivanje izravno utječu na gotovi zavar. Različite vrste cijevi i debljine stjenke mogu zahtijevati različite žice za zavarivanje. Stoga žicu treba odabrati prema osnovnom čeliku, potrebnim svojstvima zavara, postupku zavarivanja i primjenjivom standardu.
Što je prašak za zavarivanje?
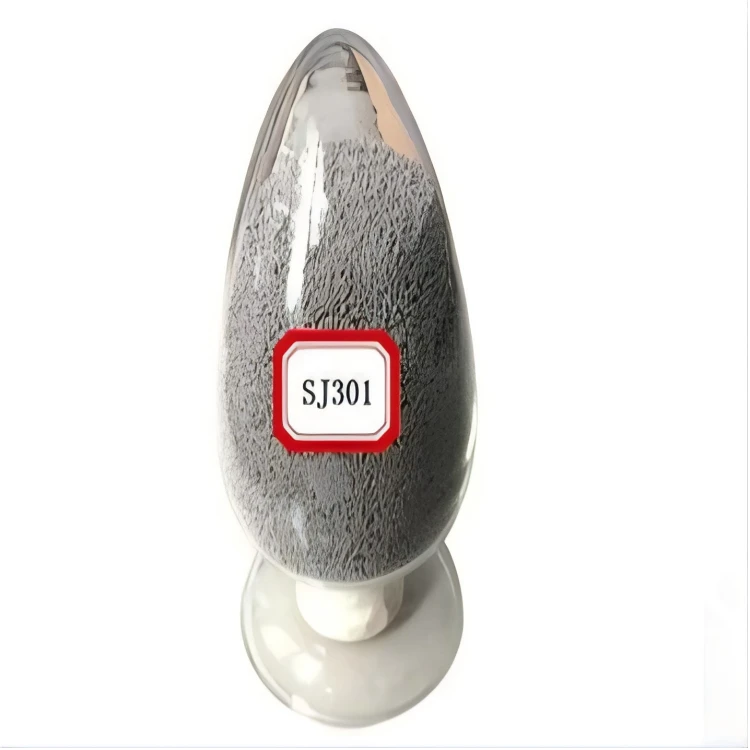
Topilo za zavarivanjeje zrnasti materijal koji se stavlja preko zone zavarivanja tijekom zavarivanja pod praškom. Luk djeluje ispod sloja topitelja, dok otopljeni topilac stvara zaštitnu trosku iznad zavarene kupke.
Topitelj za zavarivanje SSAW cijeviobavlja nekoliko funkcija. Štiti rastaljeni zavar od atmosferske kontaminacije, pomaže stabilizirati luk, utječe na prodiranje i oblik zrnca i može utjecati na kemijski sastav i mehanička svojstva metala zavara.
Ocjenu fluksa stoga treba pažljivo odabrati, a ne jednostavno na temelju cijene ili dostupnosti.
Kako žica za zavarivanje i prašak rade zajedno
Žica za zavarivanjeifluksčine kombinirani sustav zavarivanja. Žica opskrbljuje dodatni metal, dok prašak kontrolira okolinu koja okružuje zavar i doprinosi metalurškom ponašanju procesa.
Učinkovitost ove kombinacije ovisi o nekoliko čimbenika, uključujući kvalitet čelika, debljinu stijenke cijevi, struju zavarivanja, napon, brzinu zavarivanja, promjer žice i potrebna mehanička svojstva.
|
Faktor |
Utjecaj na zavarivanje |
|
Vrsta čelika |
Određuje potrebna svojstva zavara |
|
Žica za zavarivanje |
Utječe na kemiju i čvrstoću-metala punila |
|
Fluks |
Utječe na stabilnost luka i ponašanje metala-zavara |
|
Trenutni |
Utječe na unos topline i prodiranje |
|
Napon |
Utječe na karakteristike luka i oblik perle |
|
Brzina zavarivanja |
Utječe na unos topline i veličinu zavara |
|
Promjer žice |
Utječe na brzinu taloženja |
|
Hranjenje fluksom |
Pomaže u održavanju dosljedne zaštite od električnog luka |
Važnost kvalitete žice za zavarivanje
Thežica za zavarivanjekvaliteta mora biti kompatibilna s čelikom koji se koristi za proizvodnju cijevi. Budući da žica postaje dio metala zavara, njezin kemijski sastav i klasifikacija imaju izravan učinak na konačni zavar.
Neodgovarajuća žica može rezultirati nedovoljnom vlačnom čvrstoćom, slabom žilavošću, pretjeranom tvrdoćom ili neodgovarajućim sastavom metala -zavara. Za cjevovode i konstrukcijske primjene, žica bi stoga trebala biti odabrana prema zahtijevanim performansama gotove cijevi.
Razredi-cijevi veće čvrstoće mogu zahtijevati pažljivo usklađene dodatke za zavarivanje kako bi se osiguralo da zavar ne postane slabiji dio spoja.
Važnost stupnja praška za zavarivanje
Stupanj fluksa je jednako važan. Različiti fluksevi imaju različite kemijske sastave, razine bazičnosti, karakteristike taljenja i veličine čestica. Ove karakteristike utječu na zavarivački luk, penetraciju, stvaranje troske, izgled zavara i konačna svojstva zavara.
Najskuplji fluks nije automatski i najbolji fluks. IspravanTopitelj za zavarivanje SSAW cijevije onaj koji je ispravno usklađen sa žicom za zavarivanje, vrstom čelika, parametrima zavarivanja i primjenjivim standardom cijevi.
Iz tog razloga proizvođači bi trebali procijeniti cijeli sustav zavarivanja, a ne neovisno birati prašak.

Utjecaj na čvrstoću zavara
Spiralni zavareni šav mora izdržati mehanička i radna opterećenja koja se primjenjuju na cijev. U primjenama cjevovoda, zavar može biti izložen unutarnjem tlaku, vanjskim opterećenjima, vibracijama, promjenama temperature i drugim radnim uvjetima.
Žica za zavarivanje izravno doprinosi čvrstoći-metala zavara, dok prašak može utjecati na kemiju i skrućivanje-metala zavara. Pravilno odabrana kombinacija žice i topitelja može pomoći u postizanju potrebne vlačne čvrstoće, granice razvlačenja, žilavosti i duktilnosti.
|
Svojstvo zavara |
Utjecaj žice i topitelja |
|
Vlačna čvrstoća |
Pod jakim utjecajem-sastava metala zavara |
|
Granica razvlačenja |
Ovisi o karakteristikama-metala zavara |
|
Udarna žilavost |
Pod utjecajem kombinacije dodatnog materijala i uvjeta zavarivanja |
|
Duktilnost |
Utječe na kemiju i mikrostrukturu metala -zavara |
|
Tvrdoća |
Pod utjecajem sastava i unosa topline |
Utjecaj na prodiranje zavara
Pravilno prodiranje ključno je za stvaranje pouzdanog zavarenog spoja. TijekomSSAW proizvodnja, struja zavarivanja, napon, brzina kretanja, promjer žice, položaj žice i karakteristike fluksa zajedno određuju količinu topline koja se isporučuje u područje zavarivanja.
Nedovoljno prodiranje može rezultirati nepotpunim spojem, dok prekomjerno prodiranje može stvoriti neželjenu geometriju zavara. Proizvođači bi stoga trebali uspostaviti odgovarajuće parametre zavarivanja za svaku kombinaciju žice i praška i kontinuirano ih pratiti tijekom proizvodnje.
 Uloga u sprječavanju grešaka pri zavarivanju
Ispravno odabranoDodatni materijal za zavarivanje pod praškommože pomoći u smanjenju rizika od nekoliko uobičajenih nedostataka pri zavarivanju. To uključuje poroznost, uključke troske, nepotpuno stapanje, nepotpuno prodiranje, pukotine, podrezivanje i nepravilno formiranje zavara.
Međutim, potrošni materijal samo je jedan dio sprječavanja kvarova. Čistoća čelika, priprema rubova, točnost oblikovanja, poravnanje zavarivanja, struja zavarivanja, napon, brzina kretanja i stanje opreme također mogu imati velike utjecaje na kvalitetu zavara.
Stoga bi tvornice trebale istražiti cijeli proces zavarivanja kada se pojave nedostaci umjesto da automatski okrivljuju žicu ili prašak za zavarivanje.
Kontrola vlage praška za zavarivanje
Vlaga je jedan od najvažnijih čimbenika koje treba kontrolirati prilikom korištenjaprašak za zavarivanje. Topilo koje apsorbira prekomjernu vlagu može negativno utjecati na performanse zavarivanja i može doprinijeti poroznosti ili problemima -povezanim s vodikom pod nepovoljnim uvjetima.
Tvornice bi trebale skladištiti topilo u suhim uvjetima i slijediti zahtjeve proizvođača za sušenje, kondicioniranje i skladištenje. Nakon što se topilo osuši, treba ga zaštititi od vlage tijekom transporta i rukovanja.
|
Faza upravljanja protokom |
Važna mjera opreza |
|
Skladištenje |
Održavajte fluks suhim i zaštićenim |
|
Otvor |
Izbjegavajte nepotrebno izlaganje vlazi |
|
Sušenje |
Slijedite zahtjeve proizvođača |
|
Prijenos |
Zaštitite kondicionirani fluks od vlage |
|
Proizvodnja |
Održavajte kontrolirano napajanje fluksom |
|
Oporavak |
Ispravno pregledajte i upravljajte oporavljenim protokom |
Pravilno skladištenje žice za zavarivanje
Žica za zavarivanjetakođer treba čuvati u čistom i suhom okruženju. Izloženost vlazi, ulju, prašini i koroziji može negativno utjecati na dovod žice i stabilnost zavarivanja.
Različite vrste i promjere žice treba jasno identificirati i pohraniti odvojeno. Pravilno upravljanje zalihama također poboljšava sljedivost i smanjuje rizik od korištenja pogrešnog potrošnog materijala tijekom proizvodnje.
Kontrola dodavanja žice za zavarivanje
Thežica za zavarivanjemoraju se kontinuirano i točno dostavljati u zonu zavarivanja. Problemi sa sustavom dodavanja žice mogu uzrokovati nestabilnost luka, nepravilno formiranje zavara, nedosljedno taloženje i prekide u proizvodnji.
Operateri bi trebali redovito provjeravati vodilice žice, valjke za uvlačenje, kontaktne komponente i poravnanje. Održavanje ovih komponenti u dobrom stanju pomaže u održavanju stabilnog zavarivanja tijekom cijelogProizvodnja SSAW cijeviproces.
Veličina čestica fluksa i dovod
Veličina čestica topitelja može utjecati na stabilnost punjenja, pokrivenost luka i stvaranje troske. Dosljedna veličina čestica pomaže u održavanju ravnomjerne pokrivenosti fluksom na području zavarivanja.
Prekomjerna količina prašine, prevelike čestice ili nekonzistentan materijal mogu ometati sustav napajanja fluksom. Tvornice bi stoga trebale održavati odgovarajuću kvalitetu fluksa i redovito pregledavati opremu za hranjenje.
Oporavljeno upravljanje protokom
Tijekom kontinuirane proizvodnje, neiskorišteni fluks se često može prikupiti i povratiti. Međutim, obnovljeni fluks može sadržavati čestice troske, metalne čestice, prašinu i druge kontaminante.
Prije ponovne uporabe, obnovljeni topilac treba obraditi prema preporukama proizvođača. Probiranje i čišćenje može biti potrebno za uklanjanje neželjenih čestica.
Oporavljeni prašak nikada se ne smije ponovno koristiti bez odgovarajuće kontrole jer kontaminirani materijal može negativno utjecati na stabilnost zavarivanja i kvalitetu zavarivanja.
Parametri zavarivanja i potrošni materijal
Žica za zavarivanjea prašak se uvijek mora koristiti s odgovarajućim parametrima zavarivanja. Važni parametri uključuju struju zavarivanja, napon, brzinu zavarivanja, promjer žice, produžetak žice i brzinu dodavanja fluksa.
Kada tvornica promijeni kvalitet žice ili praška, potrebno je revidirati postupak zavarivanja. Nova kombinacija potrošnog materijala može se ponašati drugačije i može zahtijevati prilagodbe parametara ili dodatno ispitivanje kvalifikacije.
Odabir prema vrsti čelika
Različite vrste čelika imaju različite zahtjeve za zavarivanje. Kombinacija prikladna za standardni konstrukcijski čelik možda neće biti prikladna za čelične cjevovode-više čvrstoće.
Za zahtjevne primjene proizvođači bi trebali razmotriti sljedeće:
- Vlačna čvrstoća zavara
- Granica razvlačenja
- Udarna žilavost
- Kemija-metala za zavarivanje
- Kontrola vodika
- Unos topline
- Uvjeti usluge
Dodatni materijal za zavarivanje trebao bi se odabrati prema stvarnoj specifikaciji cijevi, a ne koristiti istu kombinaciju za svaki proizvod.
Dodatni materijal za zavarivanje i debljina cijevi
Debljina stijenke cijevi također može utjecati na izbor dodatnog materijala i parametara za zavarivanje. Deblji materijali općenito zahtijevaju veći unos topline i pažljivo kontrolirane uvjete zavarivanja kako bi se postiglo dovoljno prodiranje i taljenje.
|
Stanje cijevi |
Glavno razmatranje |
|
Tanko{0}}cijev |
Izbjegavajte prekomjerni unos topline |
|
Srednje{0}}cijev |
Održavajte uravnoteženu penetraciju |
|
Cijev s-debelom stijenkom |
Osigurajte dostatno prodiranje i spajanje |
|
Visoko{0}}čvrsta cijev |
Kontrolirajte unos topline i žilavost |
|
Tlačna cijev |
Održavajte stroge zahtjeve kvalitete zavara |
Kontrola kvalitete žice i praška za zavarivanje
Profesionalna tvornica trebala bi uspostaviti sustav kontrole kvalitete za potrošni materijal za zavarivanje. Ulazne materijale treba provjeriti u pogledu stupnja, klasifikacije, proizvođača, broja serije, stanja pakiranja i relevantnih certifikata.
Tijekom skladištenja i proizvodnje, tvornica treba kontrolirati vlagu, kontaminaciju, uvjete hranjenja i identifikaciju materijala. Zapise o serijama također treba održavati kako bi tvornica mogla identificirati koji su potrošni materijali korišteni tijekom određenog proizvodnog razdoblja.
Ova sljedivost je osobito vrijedna kada se istražuju nedostaci zavarivanja ili kada se odgovara na zahtjeve kupca za kvalitetom.
Uobičajene pogreške u upravljanju potrošnim materijalom
Tvornice bi trebale izbjegavati odabir žice za zavarivanje iflukssamo na temelju cijene. Najjeftiniji potrošni materijal možda neće pružiti potrebne performanse, dok skupi potrošni materijal nije nužno prikladan za svaku primjenu.
Još jedna uobičajena pogreška je miješanje različitih vrsta žice ili topitelja. Materijali moraju biti jasno označeni i odvojeno pohranjeni. Tvornice bi također trebale izbjegavati mijenjanje potrošnog materijala bez provjere postupka zavarivanja jer različite kombinacije mogu dati različite rezultate zavarivanja.
Loše skladištenje još je jedan veliki problem. Vlaga, prašina, ulje i korozija mogu negativno utjecati na performanse potrošnog materijala.
Kako odabrati pravu žicu i prašak za zavarivanje
Proces odabira trebao bi započeti s vrstom čelika i specifikacijom cijevi. Proizvođači bi tada trebali uzeti u obzir debljinu cijevi, potrebnu čvrstoću zavara, udarnu žilavost, brzinu proizvodnje, opremu za zavarivanje i primjenjive standarde.
Žicu i prašak treba odabrati kao kompatibilnu kombinaciju i provjeriti u predviđenim uvjetima zavarivanja.
|
Faktor odabira |
Zašto je važno |
|
Vrsta čelika |
Određuje potrebna svojstva zavara |
|
Debljina cijevi |
Utječe na unos i prodiranje topline |
|
Vrsta žice za zavarivanje |
Određuje karakteristike dopunskog-metala |
|
Stupanj fluksa |
Utječe na ponašanje metala luka i-zavara |
|
Brzina zavarivanja |
Utječe na unos topline |
|
Primjena cijevi |
Određuje potrebne performanse |
|
Primjenjivi standard |
Definira zahtjeve kvalitete i ispitivanja |
Važnost za modernu proizvodnu liniju SSAW
Za veliki-kapacitetProizvodnja SSAW cijevilinije, potrošni materijal za zavarivanje utječe i na kvalitetu proizvoda i na učinkovitost proizvodnje. Stabilno dodavanje žice i dosljedna izvedba fluksa pomažu u održavanju kontinuiranog zavarivanja i smanjuju nepotrebne prekide u proizvodnji.
Pravilan odabir potrošnog materijala može smanjiti preradu, smanjiti stope odbijanja, poboljšati konzistenciju zavara i povećati ukupnu produktivnost. Ovo postaje posebno važno kada se proizvode velike količine cijevi za naftovode i plinovode, sustave za prijenos vode, projekte zabijanja pilota i velike infrastrukturne primjene.
Dodatni materijal za zavarivanje i sveukupna kontrola kvalitete
Žica za zavarivanjeiflukskritične su komponenteSSAW zavarivanje cijevi, ali oni nisu jedini čimbenici koji određuju kvalitetu cijevi. Cijeli proizvodni proces također mora kontrolirati kvalitetu čeličnih zavojnica, poravnanje trake, pripremu rubova, oblikovanje spirale, parametre zavarivanja, stanje opreme, ne-destruktivno ispitivanje, točnost dimenzija, hidrostatičko ispitivanje i završni pregled.
Čak ni najbolji dodaci za zavarivanje ne mogu nadoknaditi lošu sirovinu, nepravilno oblikovanje, oštećenu opremu ili neodgovarajuće parametre zavarivanja. Visoko{1}}kvalitetna proizvodnja SSAW cijevi stoga zahtijeva da sve faze proizvodnje rade zajedno pod kontroliranim uvjetima.
Sažetak
Žica za zavarivanjeiprašak za zavarivanjeosnovni su potrošni materijal u proizvodnji SSAW cijevi, a njihova kvaliteta i kompatibilnost imaju izravan utjecaj na izvedbu zavara. Žica za zavarivanje osigurava dodatni metal, dok prašak štiti zavarenu kupku i utječe na stabilnost luka, prodor, stvaranje troske i karakteristike metala za-zavara.
IspravanŽica za zavarivanje SSAW cijeviiTopitelj za zavarivanje SSAW cijevitreba odabrati prema vrsti čelika, debljini cijevi, zahtijevanim mehaničkim svojstvima, parametrima zavarivanja i primjenjivim standardima. Pravilno skladištenje, kontrola vlage, hranjenje, rukovanje i sljedivost jednako su važni.
Tretirajući potrošne materijale za zavarivanje pod praškom kao kritične komponente proizvodnog procesa, proizvođači mogu postići stabilnije zavarivanje, smanjiti nedostatke, poboljšati učinkovitost proizvodnje i proizvesti pouzdane SSAW cijevi za zahtjevne cjevovode, strukturne i industrijske primjene.


