


Uvod
Šavne čelične cijevi zauzimaju ključnu poziciju u modernoj energetici, vodoprivredi, komunalnoj upravi i građevinskom inženjerstvu. Među više kategorija potopljeno-lučno zavarenih cijevi, SSAW (spiralno potopljeno-lučno zavarene čelične cijevi) i LSAW (uzdužno potopljeno-lučno zavarene čelične cijevi) dva su dominantna rješenja cijevi velikog-promjera široko prihvaćena u globalnim projektima.
Oba primjenjuju tehnologiju-elektrolučnog zavarivanja, koristeći granulirani prašak za zaštitu luka za zavarivanje i rastaljenog metala, dobivajući pouzdane zavarene spojeve s visokom učinkovitošću taloženja. Unatoč tome, postoje temeljne praznine u odabiru sirovina, mehanizmu oblikovanja, geometriji zavara, raspodjeli zaostalog naprezanja, toleranciji dimenzija, mehaničkim performansama, zahtjevima inspekcije, strukturi troškova i primjenjivim inženjerskim scenarijima. Pogrešan odabir između SSAW i LSAW donijet će skrivene rizike kvara cjevovoda ili nepotrebnog rasipanja kapitala. Ovaj članak razrađuje njihove ključne razlike od tijeka rada proizvodnje, tehničke izvedbe, standarda implementacije, troškovne-učinkovitosti i praktične primjene, pružajući referencu za dizajnere cjevovoda, inženjere nabave i izvođače projekata.
1. Osnovna definicija i razlike u procesu proizvodnje
1.1 SSAW čelična cijev (spiralno uronjena-lučno zavarena cijev)
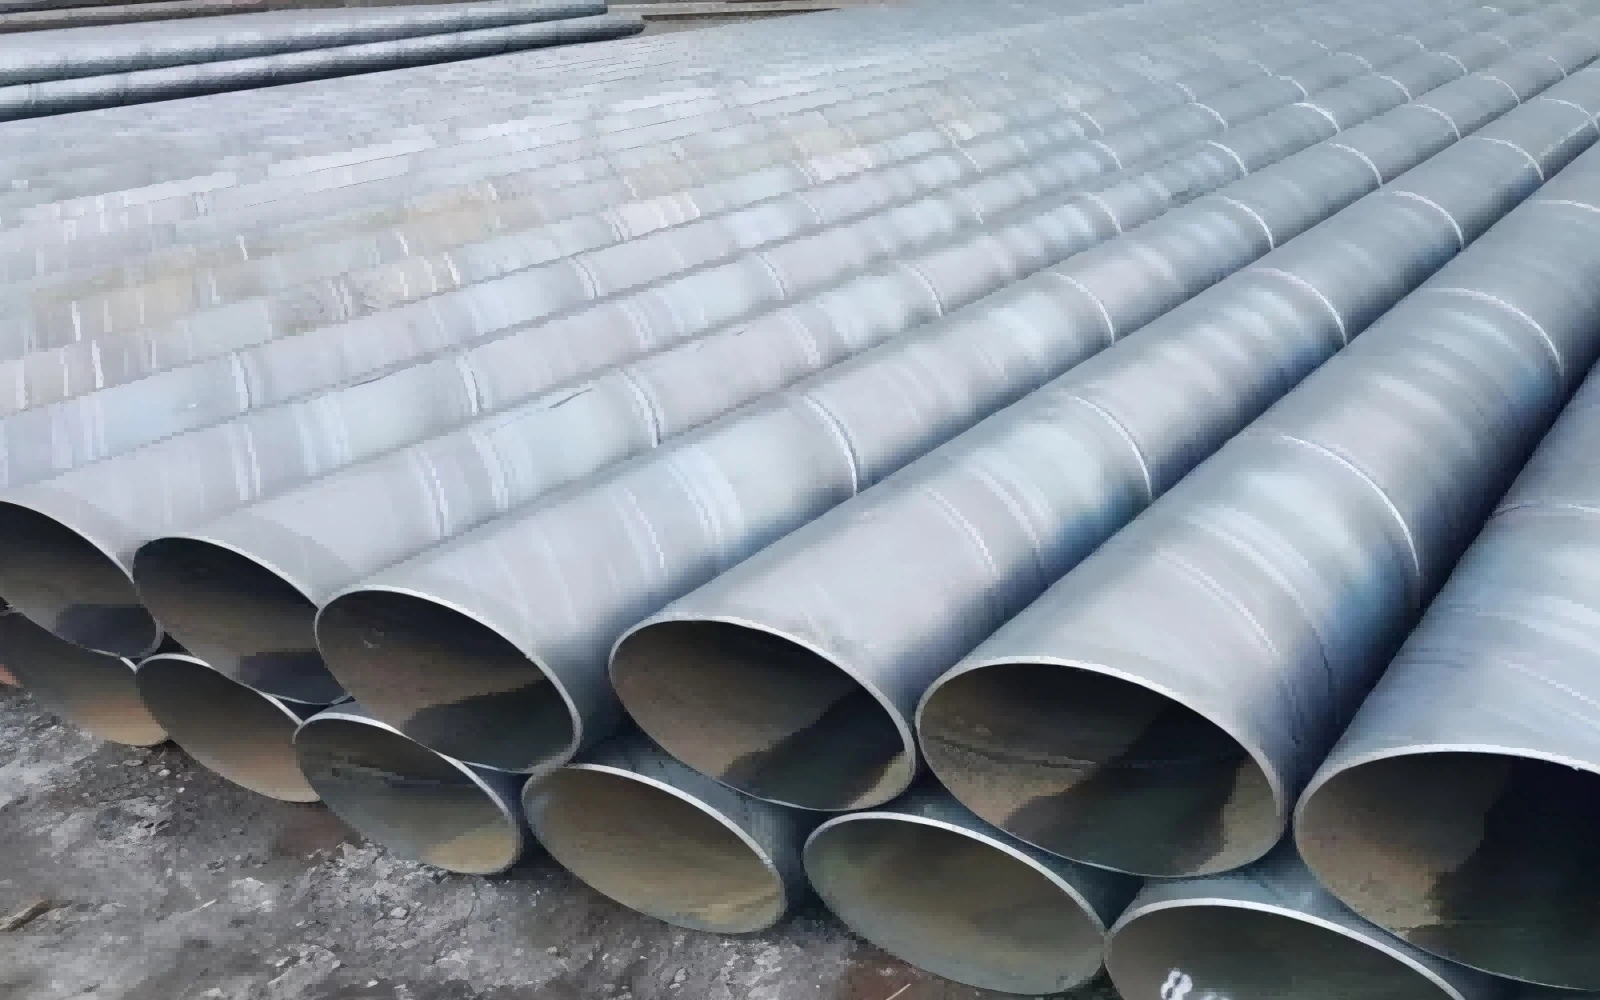
SSAW cijev se naziva i HSAW (Helikalno uronjena-lučno zavarena cijev). Njegova sirovina je kontinuirani vruće{2}}valjani čelični kolut umjesto diskretne čelične ploče. Cijela proizvodna linija radi u načinu kontinuiranog dodavanja. Čelični kotur prolazi kroz odmotavanje, ravnanje, obrezivanje rubova i glodanje. Nakon toga, čelična traka se dovodi u jedinicu za oblikovanje pod unaprijed postavljenim kutom spirale u odnosu na središnju crtu cijevi. Podešavanjem ovog kuta zavojnice, čelične trake s fiksnom širinom mogu fleksibilno proizvoditi čelične cijevi različitih vanjskih promjera, što predstavlja najistaknutiju prednost obrade SSAW proizvodnje.
Tijekom kontinuiranog spiralnog oblikovanja, unutarnje-lučno zavarivanje pod praškom i vanjsko zavarivanje pod praškom-dovršavaju se sinkrono. Kontinuirani helikoidni zavareni šav spiralno okružuje cijelo tijelo cijevi. Nakon zavarivanja, cijevi se režu na fiksnu duljinu prema zahtjevima projekta. Naknadni postupci uključuju hidrostatsko ispitivanje, vizualni pregled i ispitivanje bez razaranja (NDT) za zavarene spojeve.
Budući da SSAW usvaja kontinuiranu proizvodnju na-zavojnicama, ritam proizvodnje je stabilan. Međutim, postupak spiralnog oblikovanja uvest će složeni zaostali napon unutar stijenki cijevi. Osim toga, spiralni zavareni šav je daleko duži od uzdužnog zavara za cijevi istih dimenzija. Za jedno-metarsko tijelo cijevi, stvarna duljina zavara SSAW može doseći 1,5-3 puta dužinu LSAW zavara, teoretski povećavajući vjerojatnost nedostataka zavarivanja kao što su udjeli troske, poroznost i nepotpuno stapanje duž linija zavara.
1.2 LSAW čelična cijev (uzdužna uronjena-lučno zavarena cijev)
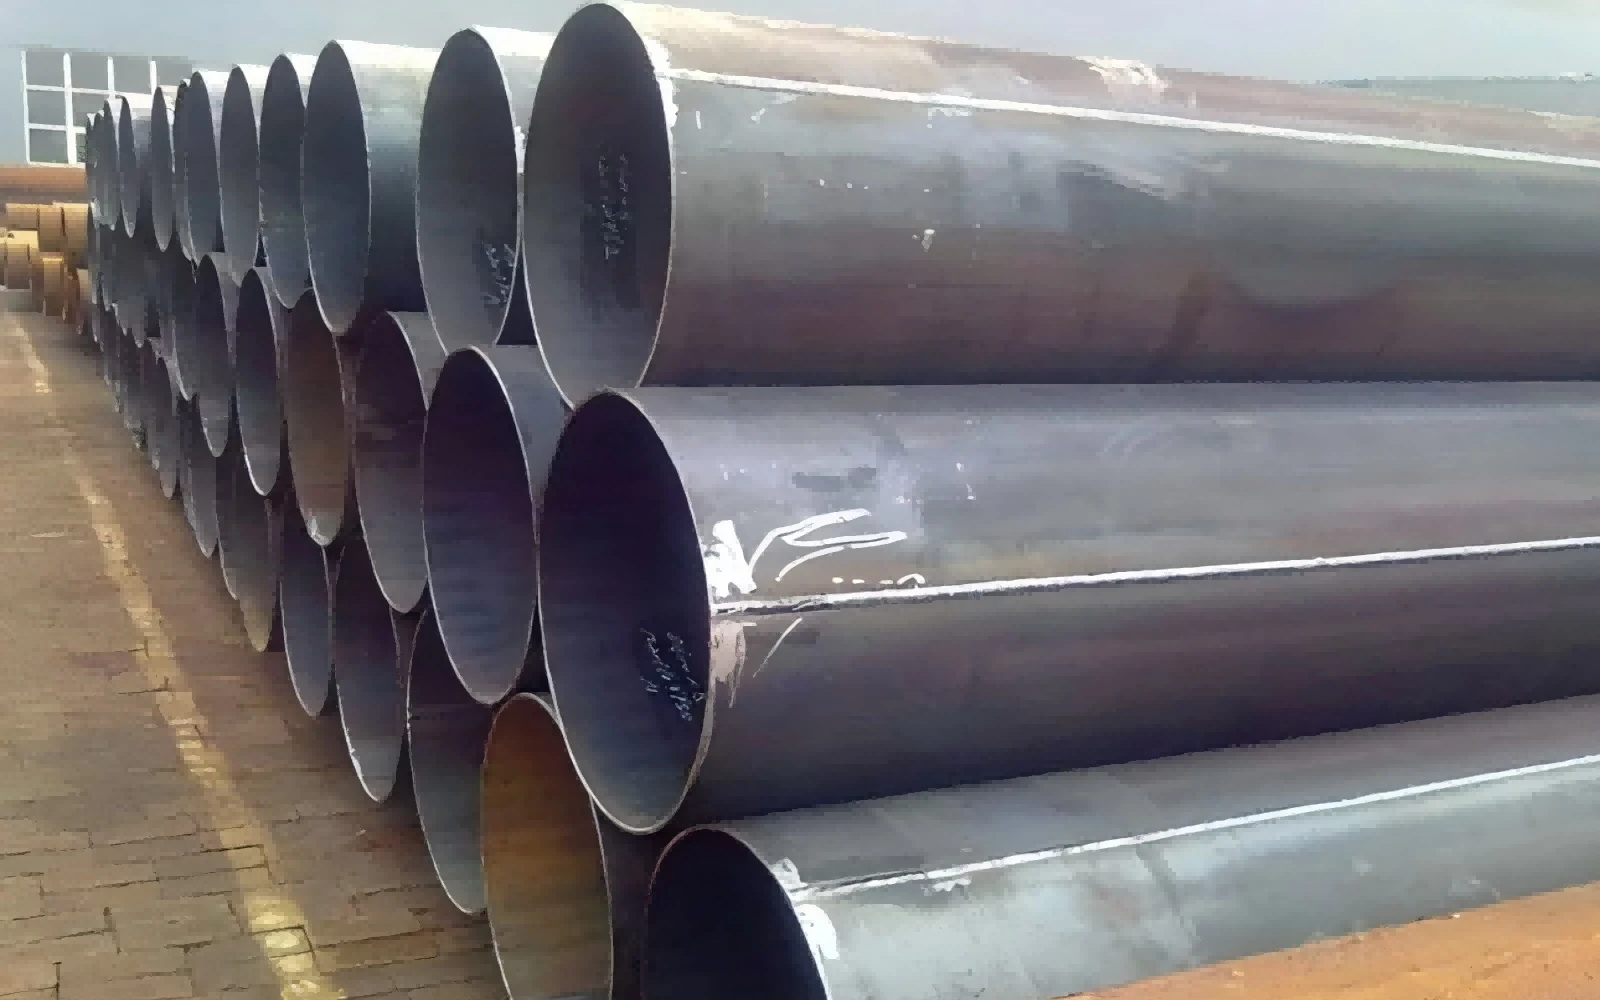
LSAW cijev koristi jednu čeličnu ploču-za teške uvjete rada kao sirovinu umjesto čeličnog koluta. Dvije glavne tehnologije oblikovanja su UOE i JCOE u globalnoj industriji. JCOE proces je popularniji za umjereni obujam proizvodnje. Prvo, oba ruba čelične ploče su glodana i prethodno-savijena kako bi se zajamčila dobra geometrija utora. Uzastopno, ploče prolaze kroz korake J-savijanja, C-savijanja i O-savijanja, postupno savijajući ravne čelične ploče u kružne cijevne ljuske. Nakon pričvrsnog zavarivanja, unutarnje više{10}}žičano-lučno zavarivanje i vanjsko više{12}}žično-lučno zavarivanje izvode se kako bi se formirao jedan ravan uzdužni zavareni šav koji ide paralelno s osi cijevi.
Kritični postupak za proizvodnju LSAW je mehanička hladna ekspanzija. Cijela cijev je mehanički ekspandirana po obodu, što kalibrira vanjski promjer, okruglost i ravnost, i u velikoj mjeri oslobađa zaostalo naprezanje unutar stijenke cijevi. Nakon ekspanzije strogo se provode hidro-testovi, ultrazvučni pregled, radiografski pregled i druga ne-destruktivna ispitivanja.
Za razliku od kontinuirane SSAW proizvodnje, LSAW pripada serijskoj-po-serijskoj diskretnoj proizvodnji. Svaka cijev je izrađena od neovisnog čeličnog lima. Zavareni šav je jedan kratki ravni šav. Praćenje kvalitete zavara i ne-destruktivnu inspekciju lakše je izvesti. Međutim, maksimalni vanjski promjer LSAW cijevi ograničen je efektivnom širinom kupljenih čeličnih ploča, što postaje jedno od glavnih ograničenja proizvodnje LSAW proizvoda.
2. Usporedba sirovina i raspona specifikacija
2.1 Sirovina
SSAW: Ulazni materijal je vruće{0}}valjani čelični kolut. Proizvodnja zavojnica ograničava najveću moguću debljinu stijenke. Opskrba zavojnicama je cjenovno-konkurentna za srednje-specifikacije debljine. Resursi zavojnica velike-teške{7}}debljine ograničeni su na globalnom tržištu čelika.
LSAW: Ulazni materijal je izrezana teška čelična ploča. Opskrba pločama podržava iznimno debele stijenke i visoko{1}}čvrstoće čelika za cjevovode kao što su X70, X80. Proizvođači mogu odabrati debljinu ploče koja točno odgovara zahtjevima dizajna projekta, bez ograničenja debljine od kapaciteta valjaonice za vruće valjanje.
2.2 Raspon vanjskog promjera
SSAW: Tipični OD raspon 219 mm-3000 mm (8-120 inča). Može ekonomično realizirati ekstra{7}}proizvodnju velikog promjera, što je izvanredna snaga SSAW-a. Jedan čelični kotur fiksne širine može proizvesti cijevi više promjera podešavanjem kuta spirale, donoseći visoku proizvodnu fleksibilnost za projekte velikog promjera.
LSAW: Tipični OD raspon 406 mm-1626 mm (16-64 inča). Maksimalni promjer ograničen je širinom čelične ploče. Za dobivanje LSAW cijevi većeg-promjera, moraju se naručiti posebno široke čelične ploče, što značajno povećava troškove materijala i pritisak na vrijeme isporuke.
2.3 Kapacitet debljine stijenke
SSAW: Uobičajena debljina stijenke Manja ili jednaka 20-25 mm. Kada debljina stjenke prijeđe ovaj prag, resursi za vruće valjane zavojnice postaju rijetki, poteškoće u proizvodnji značajno rastu, a sveobuhvatna troškovna prednost nestaje.
LSAW: Debljina stijenke može doseći 50 mm ili čak i više. LSAW je poželjno rješenje za zavarene cijevi za scenarije rada s debelim-zidovima, visokim-tlakom. Debele{5}}teške-čelične ploče dostupne su u velikim čeličanama diljem svijeta.
2.4 Duljina jedne cijevi
SSAW: Kontinuirana proizvodnja podržava duge pojedinačne cijevi duljine do 30 metara. Tijekom izgradnje cjevovoda nastat će manje obodnih zavarenih spojeva.
LSAW: ograničeno duljinom čelične ploče, uobičajena duljina jedne cijevi je 12-18 metara. Za projekte polaganja na velikim udaljenostima potrebno je više spojeva za zavarivanje na terenu.
3. Mehanička izvedba, zaostalo naprezanje i točnost dimenzija
3.1 Zaostalo naprezanje
Preostalo naprezanje značajno utječe na životni vijek cjevovoda, anti{0}}stres-koroziju-performanse pucanja i otpornost na zamor.
SSAW: Složeno vlačno zaostalo naprezanje ostaje nakon spiralnog oblikovanja. Čak i nakon hidrostatskog ispitivanja, djelomično naprezanje oblikovanja ne može se u potpunosti eliminirati. Preostalo vlačno naprezanje povećava rizik od pucanja uslijed korozije kada su cijevi zakopane u korozivnom tlu s podzemnom vodom.
LSAW: Mehanički hladni-proces ekspanzije učinkovito oslobađa zaostalo naprezanje. Razina zaostalog naprezanja ostaje niska i ravnomjerno raspoređena po tijelu cijevi, uvelike poboljšavajući sigurnosne performanse za dugotrajnu-isporuku pod zemljom.
3.2 Dimenzijska preciznost
Zaobljenost, ravnost i ujednačenost debljine-stijenke izravno utječu na kvalitetu postavljanja-na terenu i kvalitetu zavarivanja tijekom postavljanja cjevovoda.
SSAW: Ovali i odstupanje od ravnosti su relativno očiti. Tipična tolerancija ovalnosti može doseći do 1,0 % nominalnog vanjskog promjera, pod utjecajem povratnog učinka-spiralne opruge nakon oblikovanja.
LSAW: Mehanička ekspanzija pruža vrhunske dimenzije. Ovalnost se može kontrolirati unutar 0,5 % nominalne OD. Debljina stjenke i dimenzija opsega održavaju visoku konzistentnost, pojednostavljujući konstrukciju sučeonog -zavarivanja na terenu i smanjujući stopu ponovnog -rada na-gradilištu.
3.3 Značajke zavarenog šava i rizik od oštećenja
SSAW ima dugački spiralni zavar. Ukupna duljina zavara je velika. Iako se primjenjuje moderna automatska NDT oprema, spiralno zakrivljena staza donosi veću složenost pregleda. Potencijalni nedostaci zavarivanja raspoređuju se duž dugog spiralnog puta. Kada se primijene unutarnja tlačna opterećenja, spiralni zavar razlaže obručno naprezanje pod kutom spirale. Pod kvalificiranom proizvodnjom, SSAW ispunjava kriterije projektiranja srednjeg-tlaka, ali nije optimalan izbor za magistralne vodove kritične za ultra-visoki-tlak.
LSAW posjeduje jedan kratki ravni zavareni šav paralelan s osi cijevi. Obručno naprezanje od unutarnjeg tlaka djeluje okomito na zavareni šav. Provjera zavara je jednostavna. Poteškoće u-kontroliranju kvarova mnogo su manje. LSAW pokazuje izvrsnu nisko-temperaturnu žilavost i performanse cikličkog zamora, prikladne za teške radne uvjete uključujući hladne regije, seizmičke zone i offshore projekte.
4. Relevantni industrijski standardi
I SSAW i LSAW mogu biti usklađeni s API 5L (Industrija nafte i prirodnog plina-Čelične cijevi za sustave cjevovodnog transporta), koji je-najpriznatiji globalni standard za cjevovode. Međutim, projektni kodovi nameću različita ograničenja za-klasificirane zone rizika.
Za LSAW cijevi: Široko prihvaćeno prema API 5L, DNV-OS-F101 za offshore cjevovode, CSA Z245, EN 10217 i drugim rigoroznim specifikacijama. Projektni kodovi obično određuju LSAW za visoko-rizična područja klase 1 i klase 2: gusto-naseljene zone, alpske hladne regije, podmorski-morski cjevovodi,-glavni vodovi visokog{12}}tlaka za prijenos nafte-plina.
Za SSAW cijevi: Primjenjuje se prema API 5L, ASTM A252 (cijev za zabijanje), EN 10219 strukturni standard, GB/T 5037 za transport tekućine pod niskim{4}}tlakom. SSAW je uglavnom dopušten za zone niskog-rizika klase 3 i klase 4: rijetko-naseljena područja, vodovod, kanalizacija, piloti i konstrukcijske primjene. Mnoge tehničke specifikacije zabranjuju usvajanje SSAW-a za visoko{11}}magistralne vodove koji prolaze kroz gusto naseljena područja.
5. Analiza-troškovne učinkovitosti
Pod istom nominalnom specifikacijom vanjskog-promjera: SSAW pokazuje istaknutu cjenovnu prednost za scenarije velikog-promjera i srednje{2}}debljine-zida. Kontinuirana proizvodnja-dodavanja zavojnica poboljšava stopu iskorištenja materijala, smanjuje proizvodne troškove jedinice. Za projekte koji zahtijevaju cijevi velikog-promjera bez ultra-visokog-tlaka, SSAW može značajno smanjiti ukupna ulaganja u nabavu.
Cijena LSAW općenito je 30-50 % viša od ekvivalentne{3}}SSAW cijevi promjera. Viši trošak proizlazi iz skupih teških čeličnih limova, ulaganja u diskretnu JCOE/UOE opremu za oblikovanje, procesa hladnog-ekspandiranja i strožih postupaka-inspekcije punog opsega. Ipak, u kritičnim energetskim infrastrukturnim projektima, smanjeni rizik kvara i produženi ciklus usluge nadoknađuju premijum nabavnu cijenu, donoseći bolje ekonomske povrate tijekom cijelog-životnog-ciklusa za visokorizične cjevovodne sustave.
Kada debljina-stijena poraste do -velikog raspona zidova, SSAW-ova troškovna prednost nestaje, a LSAW postaje konkurentniji.
6. Tipični scenariji primjene
6.1 Tipične primjene čeličnih cijevi SSAW
Općinski vodoopskrbni-promjer, preusmjeravanje sirove-vode, ispuštanje otpadnih voda i cjevovodi za navodnjavanje sa srednje-niskim radnim tlakom.
Piloti od čeličnih cijevi za pristaništa, mostove, temelje, podzemne zaštitne cijevi.
Strukturni stupovi za velike-zgrade od-čelične konstrukcije.
Srednje{0}}niskotlačni-cjevovodi za prikupljanje-plina u udaljenim, rijetko-naseljenim ne-kritičnim zonama.
Cijevi za cirkulaciju vode za elektrane, ventilaciju rudnika i cijevi za-transport gnojnice s anti-korozivnom obradom.
6.2 Tipične primjene LSAW čelične cijevi
Veliki-magistralni-naftovodi i plinovodi pod visokim tlakom, posebno dionice koje prelaze gusto-naseljena urbana područja, seizmičke pojaseve i hladna područja.
Pu-cijevni cjevovod za platformu, pod-segmenti podmorskog cjevovoda, pomoćne strukture uspona prema DNV specifikaciji.
Mreža za prijenos-gradskog plina pod visokim pritiskom i cjevovod petrokemijskog procesa.
Kritične strukturne komponente koje podnose teška ciklička opterećenja, zahtijevaju izvanrednu otpornost na niske-temperature.
Projekti sa strogim zahtjevima za točnost dimenzija i performanse-čeonog zavarivanja.
7. Smjernice za inženjerski odabir
Projektni inženjeri moraju uravnotežiti radni tlak, klasifikaciju rizika zone trase, radnu temperaturu, srednju korozivnost, parametre vanjskog-promjera i -debljine stijenke, uvjete izgradnje i ukupna-proračunska ograničenja kako bi razumno odabrali vrstu cijevi.
Odaberite SSAW kada: Projekt zahtijeva cijev posebno-velikog-promjera, radni tlak pripada srednje-niskom stupnju, ruta se nalazi na području niskog-rizika, a-kontrola troškova je glavni prioritet. U međuvremenu će se provesti kompletno hidrostatsko ispitivanje i puni-opseg NDT-a, sustavi protiv-korozije i katodne-zaštite trebaju biti dobro-dizajnirani za ublažavanje rizika od korozije-povezanog s-naprezanjem-.
Odaberite LSAW kada: cjevovod poduzima-transport tekućine pod visokim{0}}tlakom, ruta prolazi-koncentriranim zonama-populacije-, radno okruženje ima nisku temperaturu, cikličko opterećenje ili korozivni medij,-debljina stijenke je debela i potrebna je visoka-sigurnosna redundantnost. Iako se početni trošak nabave povećava, LSAW smanjuje dugoročni-operativni rizik i potencijalne gubitke od nezgoda.
Netočno je jednostavno prosuđivati jednu vrstu cijevi kao apsolutno bolju od druge. I SSAW i LSAW su zreli proizvodi za{1}}lučno-zavarene cijevi. Kvaliteta ne ovisi samo o tehnologiji oblikovanja, već također o kvaliteti sirovog-materijala, razini upravljanja proizvodnjom, kvalifikaciji postupka zavarivanja i strogom ne-destruktivnom izvršenju inspekcije. Nekvalificirana proizvodnja će generirati skrivene opasnosti bez obzira na vrstu SSAW ili LSAW.
SSAW i LSAW dva su važna rješenja za potopljene-lučno zavarene cijevi velikog-promjera. Njihove temeljne razlike ukorijenjene su u odabiru sirovog-materijala i oblikovanju-mehanizma zavarivanja, što se dalje odražava na zaostalu-raspodjelu naprezanja, toleranciju dimenzija, karakteristike-šavova, kapacitet-debljine zida, strukturu troškova i primjenjive inženjerske granice.
SSAW blista u ekonomičnim projektima iznimno-velikog-promjera srednjeg{2}}tlaka.
LSAW pruža veću sigurnosnu marginu za kritičnu infrastrukturu visokog-pritiska i visokog{1}}rizika.
Potpuno razumijevanje ovih razlika pomaže tehničkom osoblju u donošenju racionalnih odluka o-specifikacijama cijevi, osiguravajući sigurnost cjevovoda i razumnu kontrolu-troškova projekta.


