


A Dvoslojni stroj za oblikovanje valjakaje dizajniran za proizvodnju dva različita metalna krovna ili zidna{0}}profila ploče korištenjem jedne integrirane strukture stroja. Umjesto instaliranja dva potpuno odvojena stroja za oblikovanje valjaka, proizvođači mogu kombinirati dva neovisna sustava za oblikovanje u jedan okvir.
Glavna svrha ovog dizajna je pružiti veću fleksibilnost proizvodnje uz smanjenje prostora i ulaganja u opremu potrebnu za proizvodnju višestrukih krovnih profila. Dva sloja za oblikovanje obično rade neovisno, a operater odabire željeni proizvodni sloj prema profilu koji se proizvodi.
Važna točka je da advoslojni -strojnije ograničen na jedan fiksni par dizajna. Gornji i donji sloj se mogu konfigurirati prema krovnim profilima koje zahtijeva proizvođač, specifikacijama materijala i zahtjevima lokalnog tržišta. Stoga stvarne mogućnosti stroja ovise o valjkastim alatima i proizvodnim parametrima odabranim tijekom projektiranja.
Što znači "dvostruki sloj"?
Pojam "dvostruki sloj" odnosi se na fizički raspored dvaju sustava za oblikovanje unutar jedne strukture stroja. Jedna sekcija za oblikovanje je postavljena iznad druge, a svaka ima svoj alat za valjke dizajniran za određeni profil.
Na primjer, gornji sloj može biti dizajniran za valovitu krovnu ploču, dok donji sloj proizvodi trapezoidnu ploču. Druga konfiguracija mogla bi kombinirati profil glazirane pločice s trapezoidnim profilom.
Dva sloja obično ne formiraju listove istovremeno. Umjesto toga, odabire se traženi sloj i njime se upravlja prema proizvodnom nalogu. Ovaj raspored omogućuje da dva različita proizvoda budu dostupna s jednog stroja bez održavanja dva kompletna stroja.

Koje dizajne može napraviti dvoslojni stroj?
Najvažnija prednost dvo-slojnog sustava je njegova sposobnost da primi dva različita dizajna profila. Točnu kombinaciju treba odrediti prije proizvodnje stroja jer svaki profil zahtijeva vlastiti dizajn-rola.
Uobičajene kombinacije uključuju:
|
Gornji sloj |
Donji sloj |
|
Valoviti |
Trapezoidan |
|
Trapezoidan |
Valoviti |
|
Trapezoidan |
Glazirana pločica |
|
Glazirana pločica |
Valoviti |
|
IBR |
Trapezoidan |
|
Koračna pločica |
Trapezoidan |
|
Stojeći šav |
Trapezoidan |
|
Krovni panel |
Zidne obloge |
|
Prilagođeni profil |
Prilagođeni profil |
Ovo su primjeri, a ne stalni popis. Proizvođači mogu specificirati željenu kombinaciju prema krovnim proizvodima koje namjeravaju prodavati. Višestruki dobavljači posebno nude kombinacije kao što su valoviti + trapezoidni, glazirane pločice + trapezoidni i drugi prilagođeni profili.
Valoviti krovni lim
Valoviti profil sastoji se od ponovljenih zakrivljenih valova po širini ploče. To je jedan od najčešće korištenih dizajna za metalne krovove i zidove.
Broj, dubina, razmak i oblik nabora mogu varirati ovisno o potrebnom dizajnu. Stoga jednostavno navođenje "valovitog lima" nije uvijek dovoljno prilikom naručivanja stroja.
Proizvođač bi trebao dobiti točan crtež profila ili barem potrebne dimenzije, uključujući efektivnu širinu, ukupnu širinu, geometriju vala i debljinu materijala.
Različita tržišta mogu koristiti različite dizajne valovitosti, tako da alat za valjke mora biti proizveden u skladu s odabranim profilom.
Trapezoidni krovni lim
Trapezoidni krovni limovi imaju ravna rebra i ravne dijelove koji stvaraju trapezoidni izgled-presjeka. Naširoko se koriste za industrijske, komercijalne, poljoprivredne i druge građevinske primjene.
Trapezoidni profili mogu značajno varirati. Visina rebara, razmak rebara, broj rebara, efektivna širina pokrivenosti i bočna-konfiguracija preklopa mogu se promijeniti.
Iz tog razloga, dva stroja opisana kao "strojevi za oblikovanje trapeznih valjaka" mogu zapravo proizvesti potpuno različite krovne profile.
Dvo-slojni stroj stoga može kombinirati jedan trapezoidni dizajn s drugim profilom kako bi proizvođaču pružio veću raznolikost proizvoda.
Glazirane pločice i profili za stepenice
Metalni krovni profil-u stilu crijepa još su jedna moguća konfiguracija za dvoslojni-stroj. Ovi su profili oblikovani tako da nalikuju tradicionalnim krovnim crijepovima, a istovremeno zadržavaju prednosti valjkastih-limova.
Profil glaziranih pločica obično uključuje kompliciraniju geometriju oblikovanja od jednostavne valovite ili trapezoidne ploče. Postaje s valjcima moraju postupno stvoriti traženi zakrivljeni ili stepenasti oblik.
Neki dvoslojni -strojevi posebno su konfigurirani s kombinacijama kao što su glazirane pločice + trapezoidne ili glazirane pločice + valovita ploča.
IBR krovni profil
IBR je još jedan mogući krovni profil za dvo-slojnu konfiguraciju. Ima rebrastu strukturu dizajniranu da pruži snagu i učinkovitu odvodnju vode.
IBR profil se može kombinirati s valovitim ili trapeznim profilom ovisno o asortimanu proizvođača.
Međutim, točne IBR dimenzije nisu univerzalne. Visina rebra, nagib, efektivna širina i debljina lima moraju se utvrditi prije projektiranja alata za valjanje.

Profili stojećih spojeva
Krov sa stojećim šavom koristi posebno oblikovane rubove koji omogućuju spajanje susjednih ploča kroz uzdignuti šav.
Dvo-slojni sustav može potencijalno kombinirati stojeći-profil s drugim krovnim profilom, pod uvjetom da je stroj posebno konstruiran za te dizajne.
Stojeći -profili šavova zahtijevaju posebnu pozornost na geometriju rubova jer veza između susjednih ploča ovisi o točnosti oblikovanih rubova.
Profili za zidne obloge
Iako su dvoslojni -strojevi uglavnom povezani s krovnim limovima, neke konfiguracije mogu se dizajnirati i za profile za oblaganje zidova.
Na primjer, jedan sloj može proizvoditi krovni profil dok drugi sloj proizvodi zidnu ploču. Ovo može biti korisno za proizvođače koji isporučuju cjelovite metalne{1}}proizvode omotača za zgrade.
Međutim, može li se određeni zidni profil kombinirati s krovnim profilom ovisi o potrebnoj širini trake, debljini, geometriji oblikovanja i strukturi stroja.
Prva glavna varijabla: crtež profila
Thecrtež profilavjerojatno je najvažnija varijabla pri projektiranju dvo-stroja za oblikovanje valjaka.
Crtež bi trebao prikazivati cijeli poprečni-presjek gotovog lista. Važne dimenzije mogu uključivati:
- Ukupna širina lista
- Efektivna širina pokrivanja
- Visina rebra
- Razmak rebara
- Broj rebara
- Oblik vala
- Dimenzije prirubnice
- Bočni{0}}dizajn krila
- Utiskivanje ili posebne značajke
Stroj ne bi trebao biti dizajniran samo prema nazivu proizvoda kao što je "trapezoidni lim" jer različiti proizvođači i tržišta mogu koristiti različite dimenzije za isti opći profil.
Efektivna širina u odnosu na širinu zavojnice
Druga važna varijabla je razlika između efektivne širine i širine sirovine.
Učinkovita širina je pokrivena širina nakon preklapanja ili spajanja susjednih listova. Širina zavojnice odnosi se na ravnu čeličnu traku koja ulazi u stroj za oblikovanje valjaka.
Na primjer, krovni lim može imati nominalnu efektivnu širinu od oko 1.000 mm dok zahtijeva širu ravnu traku za oblikovanje rebara i bočnih rubova.
Stoga se širina zavojnice ne može odabrati jednostavno gledajući konačnu širinu pokrivenosti.
Potrebna širina svitka mora se izračunati iz potpuno razvijenog profila.
Vrsta materijala
Materijal koji se obrađuje je još jedna važna varijabla.
Dvo-strojevi za krovove mogu se konfigurirati za materijale kao što su:
- GI
- PPGI
- Galvalume/GL
- PPGL
- Drugi odgovarajući čelik s premazom
- Aluminij, u prikladno dizajniranim sustavima
Stroj bi trebao biti projektiran prema stvarnim karakteristikama materijala, a ne pod pretpostavkom da se svi metalni svici ponašaju identično.
Granica razvlačenja, vlačna čvrstoća, vrsta premaza i stanje površine mogu utjecati na proces oblikovanja.
Debljina materijala
Debljina ima izravan utjecaj na silu valjanja, dizajn alata, zahtjeve motora i konfiguraciju rezanja.
Za mnoge primjene krovnih-ploča, dvoslojni-strojevi dizajnirani su otprilike otprilike0,3–0,8 mmčelični kotur. Neke su konfiguracije dizajnirane za uže raspone, kao što je0,4–0,6 mm, dok prilagođeni sustavi mogu prihvatiti druge debljine.
Praktična specifikacija bi stoga mogla biti:
Debljina materijala: 0,3–0,8 mm
Ali ovo se nikada ne bi trebalo tretirati kao univerzalni standard. Stvarni raspon debljine mora biti usklađen s odabranim profilom i dizajnom stroja.
Širina zavojnice
Širina zavojnice je još jedna glavna varijabla jer određuje veličinu sustava za ulaganje i valjaka za oblikovanje.
Ovisno o dizajnu stroja, oprema za-oblikovanje valjaka krovnih ploča može se konfigurirati za širine kao što su 914 mm, 1000 mm, 1200 mm, 1220 mm, 1250 mm ili druge prilagođene širine.
Neki dvo{0}}slojni sustavi dizajnirani su za širine svitaka do oko 1450 mm, iako odgovarajući raspon ovisi o odabranim profilima.
Važna točka je da dva sloja moraju biti dizajnirana prema svojim zahtjevima za materijal.
Geometrija profila
Čak i kada dva profila imaju istu ukupnu širinu, njihovi zahtjevi za oblikovanje mogu biti vrlo različiti.
Na primjer, profil s plitkim rebrima može zahtijevati manje operacija oblikovanja nego profil s dubokim-rebrima. Profil u stilu-pločica može zahtijevati znatno progresivnije oblikovanje od jednostavne valovite ploče.
Geometrija profila utječe na:
- Broj stanica za oblikovanje
- Dimenzije valjka
- Raspored valjaka
- Opterećenje osovine
- Duljina stroja
- Brzina oblikovanja
- Potrebna snaga motora
- Konačna točnost dimenzija
Neki dvoslojni -strojevi koriste približno 12-24 stanice za oblikovanje po sloju, ovisno o složenosti odabranog profila.
Broj stanica za oblikovanje
Broj stanica s valjcima nije samo stvar odabira većeg broja. Ovisi o tome koliko se postupno čelik mora savijati da bi se postigao konačni oblik.
Jednostavan trapezoidni profil može zahtijevati manje stanica od složenog profila pločica.
Premalo stanica za oblikovanje može dovesti do prekomjerne deformacije na pojedinačnim valjcima i može uzrokovati izobličenje, dok prikladno dizajniran slijed oblikovanja ravnomjernije raspoređuje deformaciju.
Stoga, broj-stanica valjaka treba odrediti analizom profila i oblikovanja.
Brzina proizvodnje
Brzina proizvodnje još je jedna varijabla koju treba uzeti u obzir zajedno s dizajnom profila i debljinom materijala.
Tipični dvoslojni-strojevi za krovove mogu raditi uokolo8–25 m/min, s tim da neki specijalizirani sustavi postižu veće brzine ovisno o profilu i materijalu. Objavljeni primjeri uključuju konfiguracije približno 10–20 m/min i 15–25 m/min.
Jednostavan profil izrađen od tanjeg materijala općenito može biti lakši za pokretanje pri većoj brzini od složenog profila izrađenog od debljeg ili -čvršćeg materijala.
Stoga bi proizvođači trebali navesti svoju potrebnu praktičnu proizvodnu brzinu, umjesto odabira stroja samo prema njegovoj oglašenoj najvećoj brzini.
Duljina rezanja
Duljina gotove ploče može se normalno programirati preko PLC kontrolnog sustava.
Na primjer, stroj može biti potreban za proizvodnju:
- 2 m listova
- 3 m listova
- 4 m listova
- 6 m listova
- 8 m listova
- Prilagođene duljine
Na stvarnu najveću duljinu utječu-izgled proizvodne linije i zahtjevi kupca za rukovanje, a ne sam proces oblikovanja.
Sustav-kontrole duljine obično koristi koder za mjerenje kretanja oblikovanog lista i aktivira sustav za rezanje na programiranom položaju.
Sustav rezanja
Hidraulično rezanje obično se koristi u linijama za-oblikovanje krovnih ploča. Sustav rezanja mora biti usklađen s debljinom materijala i oblikom profila.
Rezač se može dizajnirati za rezanje profila bez oštećenja oblikovanih rebara ili stvaranja prekomjernih neravnina.
Točnost rezanja je osobito važna kada se krovne ploče moraju postaviti s preciznim preklapanjima ili kada se isporučuju u standardiziranim duljinama.
Dva sloja ne znače dva profila u isto vrijeme
Uobičajeni nesporazum je da "dvostruki sloj" znači da se dva različita lista proizvode istovremeno.
U većini konvencionalnih strojeva za dvo-slojne krovove, gornji i donji sustavi za oblikovanje rade jedan po jedan. Svrha je osigurati dva različita profila za oblikovanje unutar jedne strukture stroja, a ne udvostručiti učinak proizvodnjom dva lista istovremeno.
Ova je razlika važna pri izračunavanju proizvodnog kapaciteta.
Dvo{0}}slojni stroj može pružiti veću fleksibilnost proizvoda i uštedjeti prostor u radionici, ali njegovu brzinu proizvodnje i dalje treba izračunati na temelju aktivnog sloja za oblikovanje.
Što se može promijeniti, a što ne?
Ne može se svaka varijabla promijeniti jednostavnim podešavanjem stroja.
|
Varijabilna |
Obično podesiv/konfigurabilan? |
|
Gotova duljina lista |
Da |
|
Količina proizvodnje |
Da |
|
Brzina linije |
Da, u granicama stroja |
|
Raspon debljine zavojnice |
Mora se specificirati za dizajn stroja |
|
Širina zavojnice |
Mora biti navedeno |
|
Oblik profila |
Zahtijeva namjenski alat/dizajn |
|
Visina rebra |
Zahtijeva odgovarajući alat |
|
Razmak rebara |
Zahtijeva odgovarajući alat |
|
Efektivna širina |
Zahtijeva dizajn profila/alata |
|
Vrsta materijala |
Mora odgovarati dizajnu stroja |
|
Gornji/donji profil |
Dizajniran tijekom konfiguracije stroja |
Zbog toga bi zahtjeve profila trebalo potvrditi prije kupnje stroja.
Mogu li se profili kasnije promijeniti?
Promjena s jednog profila na drugi nije isto što i promjena duljine lima ili brzine proizvodnje.
Valjci za oblikovanje posebno su dizajnirani za određeni profil. Ako je potreban potpuno drugačiji profil, možda će biti potreban novi alat za valjke.
Jedna velika prednost dvo-slojnog sustava je da su dva potrebna kompleta valjaka već instalirana u gornjem i donjem dijelu za oblikovanje. To operateru omogućuje prebacivanje između dva dizajnirana profila bez zamjene cijelog kompleta valjaka. Neki sustavi također uključuju mehanizme za brži odabir ili prebacivanje između slojeva.
Međutim, proizvodnja trećeg potpuno drugačijeg profila općenito zahtijeva dodatni alat ili drugi stroj za oblikovanje.
Kako odabrati dva prava profila
Ova dva profila treba odabrati na temelju stvarne potražnje na tržištu.
Na primjer, proizvođač-proizvođača krovnih ploča koji uglavnom prodaju industrijske krovove može dati prednost trapezoidnim + valovitim krovovima.
Proizvođač koji opslužuje tržišta stambenih i ukrasnih krovova može preferirati glazirani crijep + trapezoidni crijep.
Proizvođač koji opslužuje i tržište krovnih i zidnih-ploča mogao bi razmotriti kombinaciju krovnog profila + zidnog-profila za oblaganje.
Važno je načelo kombinirati profile koji koriste kompatibilne raspone materijala i koji su komercijalno korisni za isti proizvodni pogon.
Konfiguracija proizvodne linije
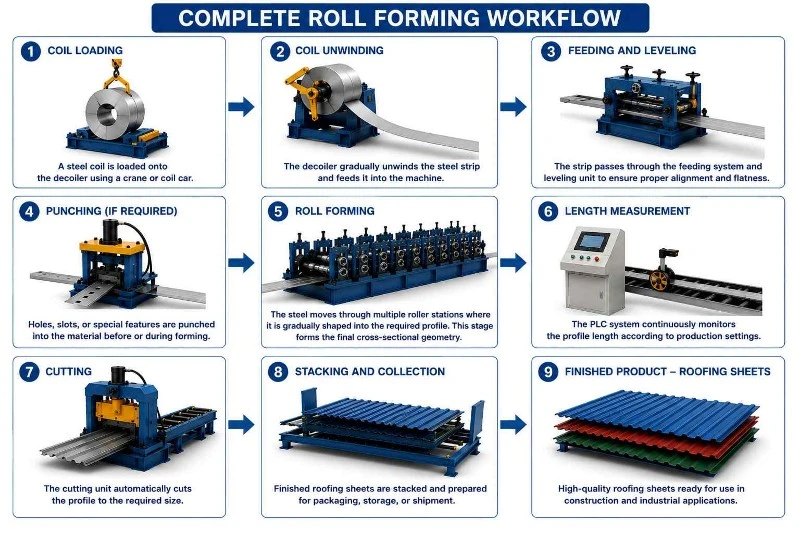
Tipičnodvo{0}}slojna krovna-proizvodna linija za limovemože uključivati:
Odmotavač → Vodič za ulaganje → Jedinica za dvo-slojno oblikovanje valjaka → Hidraulično rezanje → PLC kontrolni sustav → Run{1}}Out table
Odmotavač drži zavojnicu sirovog čelika i dovodi je u odabrani sloj za oblikovanje. Valjci za oblikovanje progresivno oblikuju materijal, dok sustav za rezanje proizvodi potrebnu završnu duljinu.
PLC sustav koordinira uvlačenje, mjerenje duljine, rezanje, količinu proizvodnje i druge radne parametre.
Točna konfiguracija ovisi o specifikaciji stroja i zahtjevima profila.
U sažetku
A Dvoslojni stroj za oblikovanje valjakaprvenstveno je fleksibilno rješenje za-proizvodnju krovnih ploča koje kombinira dva različita-profila za oblikovanje u jednu strukturu stroja. Njegova najveća vrijednost dolazi od dopuštanja proizvođaču da proizvede dva dizajna proizvoda uz smanjenje potrebe za zasebnim instalacijama stroja.
Mogući dizajni uključuju valovite, trapezoidne, IBR, glazirane crijepove, crijepove s stepenicama, stojeći šav, zidne obloge i krovne profile po narudžbi, s kombinacijama odabranim prema zahtjevima proizvođača.
Najvažnije varijable su crtež profila, efektivna širina, širina koluta, vrsta materijala, debljina materijala, granica razvlačenja, visina rebara, razmak rebara, broj stanica za oblikovanje, brzina proizvodnje, duljina rezanja i zahtjevi za probijanje ili utiskivanje.
Za mnoge krovne primjene debljina čelika može pasti oko 0,3–0,8 mm, dok su praktične brzine oblikovanja često oko 8–25 m/min, ali ove brojke variraju ovisno o profilu i konfiguraciji stroja.
Što je najvažnije, advoslojni-strojtreba biti dizajniran oko dva točna profila koje tvornica želi proizvesti. Sama imena profila nisu dovoljna. Pružanje točnih crteža i specifikacija materijala omogućuje pravilno usklađivanje valjaka za oblikovanje, sustava za ulaganje, sustava za rezanje, raspored pogona i sustava upravljanja za namjeravanu proizvodnju.
Na taj način dvo-slojni koncept pruža praktičnu ravnotežu između raznolikosti profila, proizvodne fleksibilnosti, prostora za radionice i ulaganja u opremu, što ga čini osobito korisnim za proizvođače krovnih-ploča koji moraju ispuniti zahtjeve više proizvoda iz jednog proizvodnog pogona.


